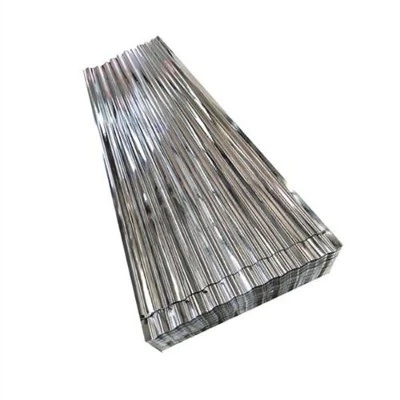
Megjelenése
Forró dip horganyzás egy közös horganyzási folyamat, mert a vastag cink réteg, körülbelül 10um vagy több, erős korrózióállóság. Azonban nagyon vékony, körülbelül 3-5um. A felület forró dip horganyzás durva és fényes. Súlyos esetekben vannak cink virágok, míg a galvanítás sima és szürke vagy piszkos.
A galvanizált acéllemez által termelt galvanizált acéllemez által termelt galvanizált módszer jó feldolgozási teljesítményt, de a bevonat vékonyabb és kisebb korrózióállóság, mint a forró dip horganyzott acéllemez.
Hideg horganyzás elektro-horganyzás, a cink mennyisége nagyon kicsi, csak horganyzás a külső csőfal (forró bevonat - belül és kívül), csak 10-50g / M2, a korrózióállóság nagyon különbözik a forró horganyzás.
A horganyzás kémiai elve
A vegyiparban sokféle elektro-horganyzás létezik, amelyek alkalmasak kis alkatrészekhez;
a meleg horganyzást általában elektromos berendezésekhez és alkatrészekhez használják, és nagy alkatrészekhez és berendezésekhez alkalmas.
Elektro-horganyzás, közismert nevén horganyzás, használja az elektrokémiai módszer, hogy a cink, mint a régi pólus. Amikor a cinkatom elveszíti elektronját, ionos állapotba kerül, és feloldódik az elektrolitban. Amikor az acélszalagot katódként használják, a cinkionok cinkatomokra redukálásra kerülnek az acélcsíkon, és az acélszalag felületén lerakódnak, hogy bevonatot képeznek. Az acélcső felületén lévő vas-oxid eltávolítása érdekében a pácolás után az acélcsövet ammónium-kloriddal vagy klorinációs oldattal vagy ammónium-klorid és cink-klorid kevert oldatával kell tisztítani, majd a forró dip tartályba kell küldeni.
Cinktartalom
Van egy nagy különbség az összeg a horganyzás között forró dip horganyzott lemez és elektro horganyzott lemez.
Az összeg a forró dip horganyzás nem lehet túl kevesebb, általában a minimum 50 ~ 60g / m2 mindkét oldalon, és a maximális 600g / m2.
Az elektro horganyzott lemez horganyzott rétege nagyon vékony lehet, legalább 15g / m2.
Ha azonban a külön réteg vastagsága szükséges, a gyártósor sebessége nagyon lassú, ami nem alkalmas a modern egységek folyamatjellemzőire. Általában a maximum körülbelül 100g / m2. Emiatt a horganyzott lemez gyártása korlátozott.
Bevonat szerkezete
Alapvető különbségek vannak a forró dip horganyzott lemez és az elektro horganyzott lemez a bevonat szerkezetét. Van egy kissé törékeny összetett réteg között a tiszta cink bevonat és az acél öv mátrix a forró dip horganyzó lemez. Amikor a tiszta cink bevonatot kombinálják, többnyire virágot alkot, és a bevonat egységes pórusok nélkül.
Az elektroplatált rétegben lévő cinkatomok azonban csak az acélszalag felületén vannak lerakva, és fizikai hatás által kapcsolódnak az acélszalag felületéhez. Sok nyílások, amelyek könnyen okozhat gödörbe korrózió miatt maró közeg. Ezért a tűzihorganyzott lemez korrózióállóbb, mint az elektroplated horganyzott lemez.
Hőkezelési folyamat
A hőkezelési folyamat forró dip horganyzás és elektro-horganyzás teljesen más.
Általában, a forró dip horganyzó lemez veszi hideg lemez nyersanyagként, lágyítás és forró dip horganyzás végzik folyamatosan a horganyzó vonal, és az acél szalag fűtött rövid idő alatt, majd hűtjük, így az erő és a plaszticitás befolyásolja bizonyos mértékig, és a bélyegzés teljesítménye rosszabb, mint a hideg-dip horganyzó lemez után zsírtalanítás és lágyítás ugyanazon a professzionális gyártósoron.
A horganyzott lemez hidegen hengerelt lemezből készült, amely alapvetően garantálja a hidegen hengerelt lemez ugyanazt a feldolgozási teljesítményét, de összetett folyamata is növeli a gyártási költségeket. Egyszóval, a termelési költségek forró dip horganyzott lap alacsonyabb, és annak alkalmazása kiterjedtebb, amely vált a fő fajta horganyzott lemez piacon.